

Hoe kunnen kleine volumes, duurzaamheid en verantwoorde productiekosten met elkaar worden verenigd?
In de defensieavionica brengt de productie van alfanumerieke toetsenborden in kleine series specifieke technische en economische uitdagingen met zich mee. De toetsenconfiguraties zijn sterk gepersonaliseerd, terwijl er ook hoge eisen worden gesteld aan de slijtvastheid en de weerstand tegen omgevingsinvloeden. De meest robuuste technologieën vereisen echter investeringen die bij kleine volumes moeilijk terug te verdienen zijn. Hoe vindt u de juiste balans tussen technische prestaties en economische haalbaarheid?
Toetsenborden voor luchtvaartelektronica: een veeleisende toepassing
In een zeer gespecialiseerde sector zoals defensieavionica brengen het ontwerp en de productie van alfanumerieke toetsenborden heel andere uitdagingen met zich mee dan op consumentenmarkten met grote afzetvolumes.
Deze toepassingen vereisen gepersonaliseerde configuraties, vaak met een beperkt aantal toetsen, en moeten voldoen aan strenge eisen op het gebied van slijtvastheid, betrouwbaarheid en weerstand tegen omgevingsinvloeden.
Bovendien zijn de productievolumes klein. Het gaat vaak om enkele tientallen tot enkele honderden stuks en slechts in uitzonderlijke gevallen om een duizendtal eenheden. Die combinatie van verregaande personalisering, kleine productievolumes en hoge prestatie-eisen bemoeilijkt de keuze van de productietechnologie voor de toetsen.
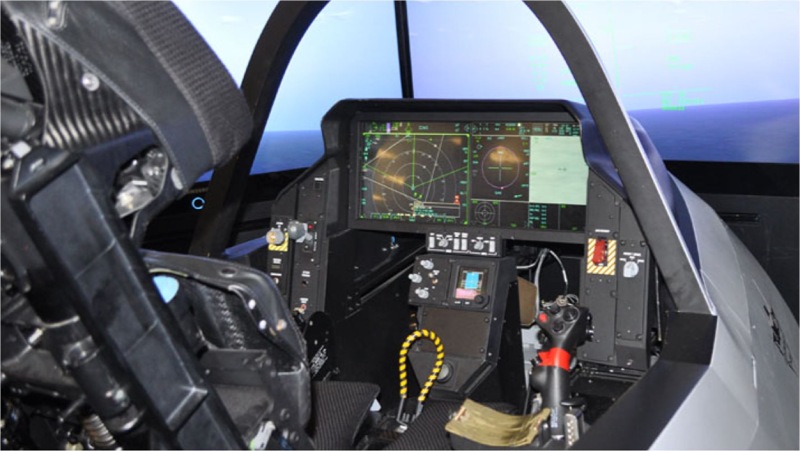
Strenge prestatie-eisen voor defensieavionica (cockpit van de F-35).
Overmolding: robuust, maar duur voor kleine series
2K-spuitgieten (two-shot injection molding) is een toonaangevende oplossing voor de productie van duurzame toetsen met achtergrondverlichting. Bij dit proces worden twee materialen gecombineerd: een doorschijnend polymeer vormt het verlichte teken, terwijl de behuizing van de toets uit een opaak polymeer bestaat.
Het teken wordt zo in het materiaal geïntegreerd en is dus geen gewone markering op het oppervlak. Deze oplossing zorgt voor een uitstekende slijtvastheid, een lange levensduur en goede prestaties bij achtergrondverlichting.
In de defensieavionica zijn de beperkingen vooral van economische aard. De hoge kosten van complexe productiemiddelen zijn gerechtvaardigd bij massaproductie, maar moeilijk terug te verdienen wanneer slechts enkele tientallen of honderden stuks worden gemaakt. De kosten per eenheid kunnen dan onbetaalbaar worden, ondanks de technische voordelen van het proces.
Goedkopere, maar minder duurzame alternatieven
Voor de productie van kleine volumes kiezen fabrikanten vaak voor goedkopere oplossingen, zoals toetsen met reliëf in combinatie met lasermarkering of bedrukking. Die technologieën vergen aanzienlijk lagere initiële investeringen en bieden meer flexibiliteit om de tekens te personaliseren. Ze hebben echter één grote beperking: onvoldoende duurzaamheid op lange termijn, waardoor de toetsen te snel afslijten.
In veeleisende werkomgevingen kunnen herhaald gebruik, wrijving en blootstelling aan zware omstandigheden leiden tot voortijdige slijtage van gedrukte of met laser gegraveerde tekens. Die slijtage kan de leesbaarheid en de werking van de toetsen in gevaar brengen. Voor kritieke apparatuur waarbij betrouwbaarheid en een lange levensduur essentieel zijn, is dat onaanvaardbaar.
Tussen de zeer efficiënte, maar moeilijk rendabel te maken overmoldingmethode en meer toegankelijke, maar minder duurzame processen ontbreekt dus een tussenoplossing.
Een intermediaire technologie
De ideale technologie combineert een beperkte investering in productiemiddelen met een lange levensduur. Ze garandeert slijtvastheid en blijft tegelijk economisch haalbaar voor kleine series. Deze uitdaging aanpakken is essentieel voor de volgende generatie robuuste, personaliseerbare en kostenefficiënte mens-machine-interfaces in de defensieavionica.
Om te bepalen welke technologie het meest geschikt is, moeten de economische modellen van de verschillende processen nauwkeuriger met elkaar worden vergeleken.
Toolingkosten en eenheidskosten
De productie van verlichte toetsen door middel van overmolding (tweefasig spuitgieten) is een zeer efficiënte productietechnologie. Ze vereist echter aanzienlijke investeringen. De economische haalbaarheid hangt sterk af van de productievolumes.
De grootste kostenpost zijn de productiemiddelen: er zijn complexe matrijzen met meerdere holtes en geavanceerde mechanismen nodig om de twee materialen nauwkeurig te positioneren en te gieten. Afhankelijk van de complexiteit en de productiecapaciteit variëren deze kosten doorgaans tussen 150.000 en 500.000 euro. Alternatieve productieprocessen, zoals lasergravure met oppervlaktecoating of tampondruk, vereisen veel eenvoudigere productiemiddelen die tussen 20.000 en 80.000 euro kosten.
Daar staat tegenover dat de terugkerende kosten per stuk bij overmolding lager zijn. Zodra de productiemiddelen zijn afgeschreven, liggen de productiekosten per toets tussen 0,05 en 0,20 euro. Dat is te danken aan de integratie van het proces en het wegvallen van secundaire bewerkingen. Alternatieve methoden brengen, ondanks een lagere initiële investering, beduidend hogere kosten per eenheid met zich mee, doorgaans tussen 0,10 en 0,40 euro. Dat verschil is te wijten aan extra bewerkingen zoals lakken, lasergraveren of bedrukken.
De break-evendrempel berekenen
De beslissing berust dus op een afweging tussen hoge vaste kosten en lagere variabele kosten. Laten we kijken naar een toetsenbord met ongeveer 100 toetsen, waarbij overmolding een kostenvoordeel van ongeveer 0,10 euro per toets oplevert. Dat komt neer op ongeveer 10 euro per toetsenbord.
De break-evendrempel wordt berekend door de extra investering in productiemiddelen te delen door de besparing per eenheid. Als de extra toolingkosten voor overmolding 250.000 euro bedragen, ligt de drempel bij ongeveer 25.000 toetsenborden.
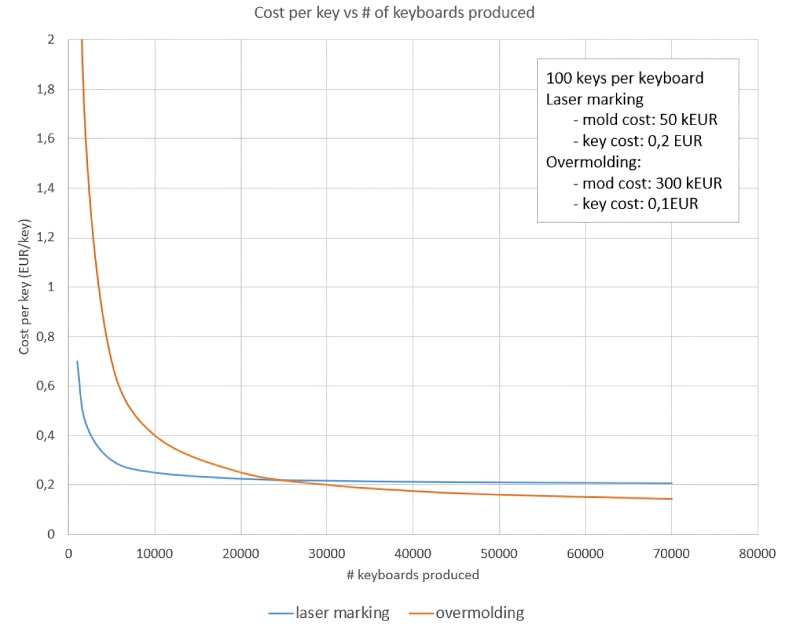
Kosten per toets, afhankelijk van het aantal geproduceerde toetsenborden. Vergelijking: lasermarkering en overmolding.
Onder dit volume zijn alternatieve technologieën doorgaans rendabeler. Boven deze drempel is de investering in overmolding economisch verantwoord.
Een drempel die sterk varieert naargelang de context
In de praktijk varieert deze drempel sterk, afhankelijk van verschillende factoren. In gunstige scenario’s, zoals hoogwaardige producten met hoge marges, een groot aantal verlichte toetsen of geoptimaliseerde matrijzen met meerdere holtes, kan hij dalen tot 10.000 stuks.
Omgekeerd kan dit aantal oplopen tot meer dan 100.000 stuks voor compacte toetsenborden met minder toetsen, kleinere kostenverschillen of een grote productvariatie waarvoor meerdere toolingconfiguraties nodig zijn.
De sectorale referentiecijfers geven enkele grootteordes weer:
- Industriële apparatuur en mens-machine-interfaces (MMI’s): overmolding haalbaar voor 20.000 tot 50.000 toetsenborden
- Consumentenelektronica (standaardtoetsenborden, gamingtoetsenborden): drempel tussen 50.000 en 200.000 stuks
- Auto-industrie: overmolding alleen verantwoord boven 100.000 stuks en vaak zelfs ruim boven 500.000
Volgens een empirische technische regel ligt het omslagpunt tussen 30.000 en 100.000 eenheden, afhankelijk van het aantal toetsen, de kostenstructuur en de complexiteit van de productiemiddelen. Bij minder dan 20.000 eenheden verdienen andere methoden meestal de voorkeur. Het bereik van 30.000 tot 80.000 eenheden vormt een grijs gebied dat een gedetailleerde kostenanalyse vereist. Wanneer het aantal eenheden hoger ligt dan 100.000, is overmolding vaak de voordeligste methode, zowel economisch als op het vlak van kwaliteit.
Ook andere factoren spelen een rol
Naast de break-evendrempel spelen ook andere factoren een rol. Om te beginnen is er het beheer van productvarianten. Zo kunnen verschillende toetsenbordindelingen (AZERTY of QWERTY) meerdere versies van de productiemiddelen vereisen. Daarnaast moet rekening worden gehouden met het onderhoud van complexe matrijzen, het risico op veroudering van het product en de eisen op het gebied van productkwaliteit en -betrouwbaarheid. Overmolding biedt in die gevallen een belangrijk voordeel: dankzij de slijtvastheid kunnen garantie- en vervangingskosten over de volledige levenscyclus worden verlaagd.
Kortom: hoewel overmolding technologisch gezien nog steeds de beste methode is voor toetsen met achtergrondverlichting, hangt de economische haalbaarheid ervan sterk af van de productieschaal. Volgens een betrouwbare schatting ligt deze drempel voor de meeste toepassingen tussen 30.000 en 100.000 toetsenborden. De optimale keuze hangt echter af van de productkenmerken, de verwachte volumes en alle technische, economische en strategische beperkingen van het project.
Welk proces past bij uw volumes?
Elke toepassing heeft eigen eisen op het gebied van volume, duurzaamheid en personalisering. De experts van Sirris beoordelen samen met u welke technologieën relevant zijn voor uw product.
Krijg advies van onze experten
Het ACE4ACES-proces van Sirris
De gebruikelijke volumes voor defensieavionica vallen buiten het bereik waarin traditionele overmolding gemakkelijk rendabel wordt. Tegelijk gaan de eisen in deze sector verder dan wat bepaalde oplossingen voor oppervlakmarkering bieden.
In het kader van het ACE4ACES-project, gefinancierd door het DEFRA-programma (DEFense Related Research Action), onderzocht Sirris een intermediair proces dat aan beide voorwaarden, rentabiliteit en duurzaamheid, voldoet.
Deze techniek combineert spuitgieten, 3D-printen en verspanen. Hiermee worden tegen lage kosten en binnen zeer korte termijnen robuuste toetsen vervaardigd die nauwelijks afslijten. Dit proces is bijzonder geschikt voor beperkte series, variërend van tien tot enkele honderden of zelfs duizenden eenheden per partij. Het biedt ook de nodige flexibiliteit om de tekens te personaliseren.
In het kader van het ACE4ACES-project werd, in samenwerking met Scioteq BV, Swave BV, VoxelSensors, Apixa, Thales Belgium en dotOcean, een prototype van een betaalbaar toetsenbord voor kleine productievolumes ontwikkeld.
Deze aanpak richt zich op een tussenliggend toepassingsgebied. Het gaat om hoeveelheden die te klein zijn om complexe productiemiddelen rendabel te maken, terwijl de eisen op het gebied van duurzaamheid te hoog zijn voor bepaalde oplossingen met oppervlakmarkering.
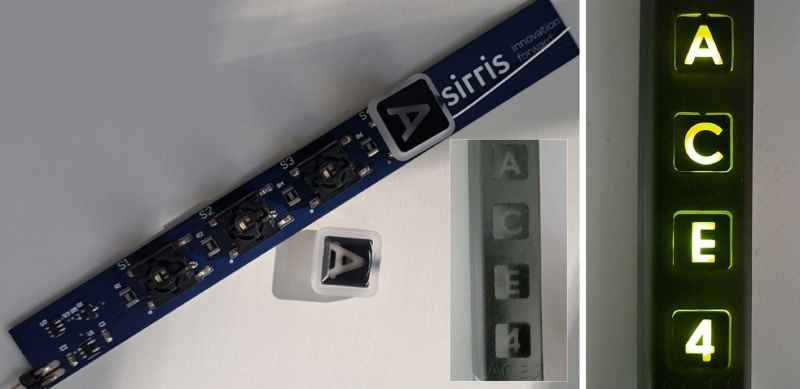
Prototype van een toetsenbord voor kleine productieseries, voorzien van toetsen met een hoge slijtvastheid. Sirris ontwikkelde het in het kader van het ACE4ACES-project.
Potentieel dat verder reikt dan defensie
Hoewel deze aanpak is ontwikkeld om aan de eisen van defensieavionica te voldoen, is hij ook geschikt voor kleine series in civiele toepassingen. Aan bepaalde medische of industriële apparatuur worden namelijk soortgelijke eisen gesteld: sterk gepersonaliseerde interfaces, kleine productievolumes en hoge slijtvastheid. Het in ACE4ACES onderzochte proces biedt dus ook perspectieven voor deze toepassingen.
De keuze tussen overmolding, alternatieve processen en tussenoplossingen wordt nog altijd in de eerste plaats bepaald door volume en toepassingsvereisten. Er bestaat geen universele oplossing; per project moet een evenwicht worden gevonden.
Ontwikkelt u een robuuste interface voor kleine series?
Wilt u personalisering, duurzaamheid en beheersing van de productiekosten combineren? Neem contact op met Carl Emmerechts om uw toepassing te bespreken.
Ontdek het ACE4ACES-project
ACE4ACES onderzoekt nieuwe technologieën voor multimodale cockpitinterfaces, van geavanceerde displays en oog- en gebarentracking tot AI-ondersteunde communicatie. Ontdek hoe Sirris en zijn partners werken aan interfaces voor toekomstige gevechtsvliegtuigen.


