

Comment concilier faibles volumes, durabilité et coûts de production ?
Dans l’avionique de défense, produire des claviers alphanumériques en petites séries pose des défis techniques et économiques spécifiques. Les configurations de touches sont fortement personnalisées, tandis que les exigences de résistance à l’usure et aux conditions environnementales sont élevées. Or, les technologies les plus robustes nécessitent des investissements difficiles à amortir sur de faibles volumes. Comment trouver le bon équilibre entre performances techniques et viabilité économique ?
Claviers d’avionique : un cas exigeant
Dans un secteur très spécialisé comme l’avionique de défense, la conception et la fabrication de claviers alphanumériques posent des défis très différents de ceux rencontrés sur les marchés grand public à gros volumes.
Ces applications nécessitent des configurations de touches personnalisées, souvent avec un nombre limité de touches, et doivent répondre à des exigences strictes en matière de résistance à l’usure, de fiabilité et de résistance aux conditions environnementales.
Par ailleurs, les volumes de production sont faibles. Ils vont souvent de quelques dizaines à quelques centaines d’unités et n’atteignent qu’exceptionnellement un millier de pièces. Cette combinaison de personnalisation poussée, de faibles volumes et d’exigences de performance élevées complique le choix de la technologie de fabrication des touches.
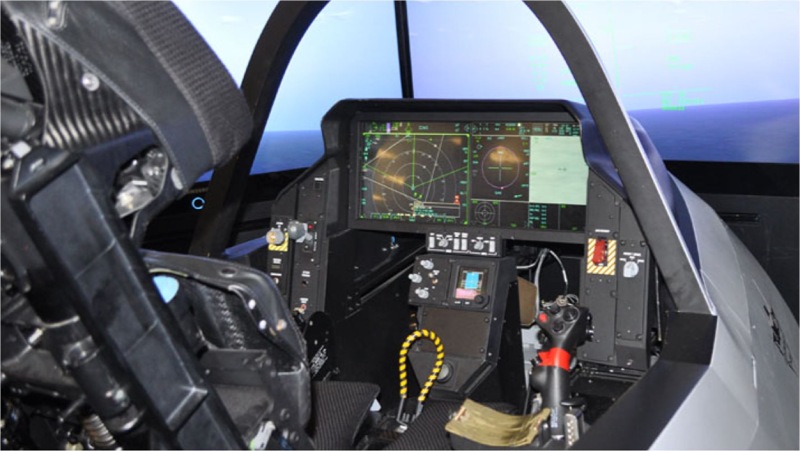
Exigences de performance strictes pour l’avionique de défense (cockpit du F-35).
Surmoulage : robuste, mais coûteux pour les petites séries
Le surmoulage par double injection (two-shot injection molding) constitue une solution de référence pour produire des touches rétroéclairées durables. Le procédé combine deux matériaux : un polymère translucide forme le caractère rétroéclairé, tandis qu’un polymère opaque constitue le corps de la touche.
Le caractère est ainsi intégré dans la matière, contrairement à un simple marquage de surface, ce qui offre une excellente résistance à l’usure, une grande durabilité et de bonnes performances de rétroéclairage.
Dans l’avionique de défense, la limite est surtout économique. Le coût élevé d’un outillage complexe se justifie en production de masse, mais devient difficile à amortir sur quelques dizaines ou quelques centaines de pièces. Le coût unitaire peut alors devenir prohibitif, malgré les avantages techniques du procédé.
Alternatives économiques, mais moins durables
Pour la production en petits volumes, les fabricants envisagent souvent des solutions moins coûteuses, comme des touches texturées associées à un marquage laser ou à une impression. Ces technologies nécessitent des investissements initiaux nettement inférieurs et offrent davantage de flexibilité pour personnaliser les caractères. Elles souffrent toutefois d’une limitation majeure : une durabilité insuffisante à long terme et une usure prématurée des touches.
Dans des environnements opérationnels exigeants, l’utilisation répétée, l’abrasion et l’exposition à des conditions sévères peuvent entraîner une dégradation prématurée des caractères imprimés ou gravés au laser. Cette usure peut compromettre la lisibilité et la fonctionnalité des touches. Pour des équipements critiques où fiabilité et longévité sont essentielles, cette dégradation est inacceptable.
Entre un surmoulage très performant, mais difficile à rentabiliser, et des procédés plus accessibles, mais moins durables, il manque donc une solution intermédiaire.
Vers une technologie intermédiaire
La technologie idéale combine un investissement modéré en outillage et une durabilité élevée, tout en garantissant une bonne résistance à l’usure et une viabilité économique pour les petites séries. Relever ce défi est essentiel pour la prochaine génération d’interfaces homme-machine robustes, personnalisables et rentables dans l’avionique de défense.
Pour identifier la technologie la plus pertinente, il convient donc de comparer plus précisément les modèles économiques des différents procédés.
Coûts d’outillage et coûts unitaires
La fabrication de touches rétroéclairées par surmoulage (moulage par injection à deux phases) constitue une technologie de production très efficace. Cependant, elle exige des investissements importants. Sa viabilité économique dépend fortement des volumes de production.
Le principal poste de coût est l’outillage : des moules complexes à plusieurs cavités, dotés de mécanismes sophistiqués, sont nécessaires pour aligner et mouler avec précision les deux matériaux. Selon la complexité et la capacité de production, leur coût varie généralement entre 150 000 et 500 000 €. Les procédés de fabrication alternatifs (gravure laser avec revêtement de surface ou tampographie) demandent un outillage beaucoup plus simple, entre 20 000 et 80 000 €.
En contrepartie, le surmoulage offre un coût récurrent par pièce plus faible. Une fois l’outillage amorti, le coût de production par touche se situe entre 0,05 € et 0,20 €, grâce à l’intégration du processus et à la suppression d’opérations secondaires. Les méthodes alternatives, malgré un investissement initial moindre, entraînent des coûts unitaires nettement plus élevés, généralement entre 0,10 € et 0,40 €. Cette différence s’explique par les étapes supplémentaires de peinture, de gravure laser ou d’impression.
Calculer le seuil de rentabilité
La décision repose donc sur un compromis entre coûts fixes élevés et coûts variables plus faibles. Prenons un clavier comprenant environ 100 touches, avec une économie d’environ 0,10 € par touche grâce au surmoulage. L’économie atteint alors environ 10 € par clavier.
Le seuil de rentabilité se calcule en divisant l’investissement supplémentaire en outillage par les économies réalisées par unité. Si le surcoût d’outillage lié au surmoulage s’élève à 250 000 €, le seuil se situe autour de 25 000 claviers.
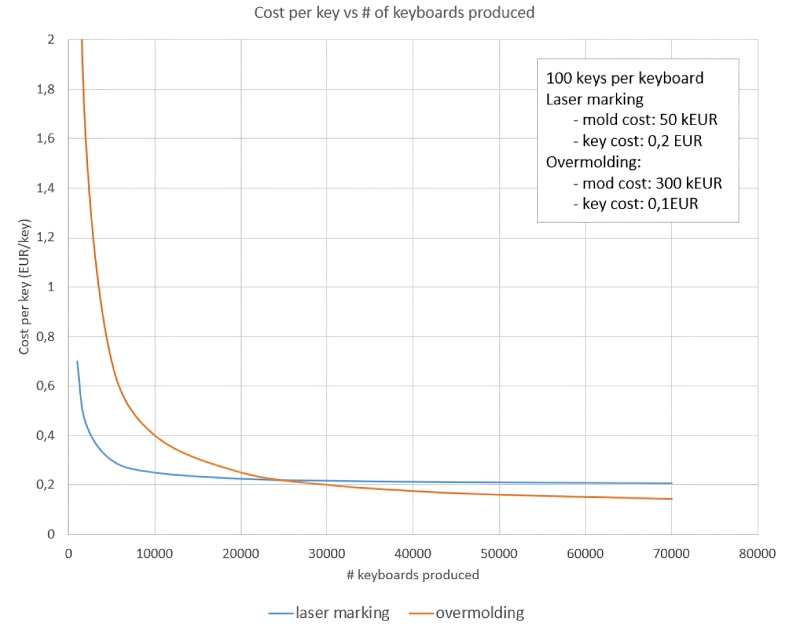
Coût par touche en fonction du nombre de claviers produits. Comparaison : marquage laser et surmoulage.
En dessous de ce volume, les technologies alternatives sont généralement plus rentables. Au-delà de ce seuil, l’investissement dans le surmoulage devient économiquement justifié.
Un seuil très variable selon le contexte
Dans la pratique, ce seuil varie fortement selon plusieurs facteurs. Dans des scénarios favorables, tels que des produits haut de gamme à fortes marges, un grand nombre de touches rétroéclairées ou un outillage multicavité optimisé, il peut descendre jusqu’à 10 000 unités.
À l’inverse, il peut dépasser 100 000 unités pour des claviers compacts avec moins de touches, des écarts de coûts réduits ou une grande variabilité de produits nécessitant de multiples configurations d’outillage.
Les références sectorielles donnent quelques ordres de grandeur :
- Équipements industriels et interfaces homme-machine (IHM) : surmoulage viable entre 20 000 et 50 000 claviers
- Électronique grand public (claviers standard, claviers gaming) : seuil entre 50 000 et 200 000 unités
- Industrie automobile : surmoulage justifié au-delà de 100 000 unités et souvent bien au-delà de 500 000
Une règle empirique d’ingénierie situe le point de bascule entre 30 000 et 100 000 unités, en fonction du nombre de touches, de la structure des coûts et de la complexité de l’outillage. En dessous de 20 000 unités, il convient généralement de privilégier d’autres méthodes. La plage de 30 000 à 80 000 unités est une zone grise qui requiert une analyse détaillée des coûts. Lorsque le nombre d’unités dépasse 100 000, le surmoulage est souvent la méthode la plus avantageuse, tant sur le plan économique qu’en matière de qualité.
D’autres facteurs pèsent dans la décision
Outre le seuil de rentabilité, d’autres facteurs entrent en jeu. À commencer par la gestion des variantes de produit. Par exemple, différentes dispositions de clavier (AZERTY ou QWERTY) peuvent nécessiter plusieurs versions de l’outillage. Il faut également tenir compte de la maintenance des moules complexes, du risque d’obsolescence du produit et des exigences de qualité et de fiabilité du produit. Le surmoulage offre dans ces cas un avantage important : sa résistance à l’usure peut réduire les coûts de garantie et de remplacement sur l’ensemble du cycle de vie.
En conclusion, bien que le surmoulage reste technologiquement supérieur pour les touches rétroéclairées, sa justification économique dépend fortement de l’échelle de production. Pour la plupart des applications, une estimation fiable situe ce seuil entre 30 000 et 100 000 claviers. Le choix optimal dépend toutefois des caractéristiques du produit, des volumes prévus et de l’ensemble des contraintes techniques, économiques et stratégiques du projet.
Quel procédé correspond à vos volumes ?
Chaque application combine des contraintes propres de volume, de durabilité et de personnalisation. Les experts de Sirris peuvent évaluer avec vous les technologies pertinentes pour votre produit.
Échangez avec les experts de Sirris
Le procédé ACE4ACES de Sirris
Les volumes typiques de l’avionique de défense se situent en dehors de la zone où le surmoulage traditionnel devient facilement rentable. Cependant, leurs exigences dépassent ce que peuvent offrir certaines solutions de marquage de surface.
Dans le cadre du projet ACE4ACES, financé par le programme DEFRA (DEFense Related Research Action), Sirris a étudié un procédé intermédiaire répondant à cette double contrainte.
Cette technique combine moulage par injection, impression 3D et usinage. Elle permet de fabriquer, à faible coût et dans des délais très courts, des touches robustes et très résistantes à l’usure. Ce procédé convient particulièrement aux séries limitées, de dix à quelques centaines d’unités, voire à quelques milliers par lot. Il offre également la flexibilité nécessaire pour personnaliser les caractères.
Un prototype de clavier à faible coût destiné aux faibles volumes a été développé dans le cadre du projet ACE4ACES, en collaboration avec Scioteq BV, Swave BV, VoxelSensors, Apixa, Thales Belgium et dotOcean.
Cette approche cible une zone d’application intermédiaire. Celle-ci concerne des volumes trop faibles pour rentabiliser un outillage complexe, avec des exigences de durabilité trop élevées pour certaines solutions de marquage de surface.
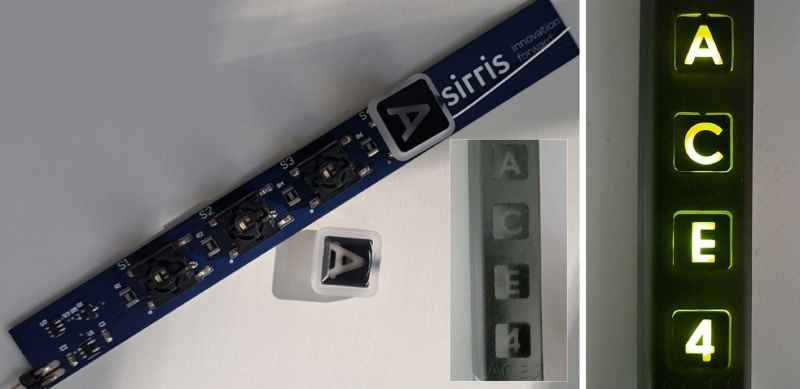
Prototype de clavier pour faibles volumes équipé de touches à très forte résistance à l’usure, développé par Sirris dans le cadre du projet ACE4ACES.
Un potentiel au-delà de la défense
Bien que développée pour répondre aux exigences de l’avionique de défense, cette approche peut également s’intégrer à de petites séries dans des applications civiles. Les mêmes contraintes apparaissent notamment dans certains équipements médicaux ou industriels : interfaces fortement personnalisées, faibles volumes et exigences de résistance à l’usure. Le procédé étudié dans ACE4ACES ouvre donc également des perspectives pour ces applications.
Le choix entre surmoulage, procédés alternatifs et approches intermédiaires reste avant tout une question de volume et d’exigences de l’application. Il n’existe pas de solution universelle ; il faut trouver un point d’équilibre projet par projet.
Vous développez une interface robuste en petite série ?
Vous souhaitez concilier personnalisation, durabilité et maîtrise des coûts de production ?
Contactez Carl Emmerechts pour discuter de votre application.
Découvrez le projet ACE4ACES
ACE4ACES étudie de nouvelles technologies pour les interfaces multimodales de cockpit, notamment des écrans avancés, le suivi du regard et des gestes, ainsi que la communication assistée par IA. Découvrez comment Sirris et ses partenaires développent les interfaces des futurs avions de combat.


