
In de automobielsector moeten voortdurend nieuwe prototypes van tandwielen aangemaakt worden, waarvoor de klassieke productiemethoden niet efficiënt zijn. Een mogelijk alternatief is selectief laserharden, geïntegreerd op een bewerkingscentrum waarop ook andere bewerkingen op de tandwielen worden uitgevoerd. De mogelijkheden werden onderzocht op drie verschillende soorten tandwielen.
In de automotive worden er voortdurend nieuwe prototypes van tandwielen van het aandrijfsysteem ontworpen om tegemoet te komen aan de steeds hogere lasten in combinatie met reducties in gewicht en afmetingen. Het klassieke procedé voor de productie van deze tandwielen is echter zeer tijd- en energie-opslorpend. De prototypes worden vervaardigd in zachte staat, gevolgd door een hardingsproces en eventuele afwerking. De technologieën hiervoor zijn efficiënt voor grote series, maar niet voor prototyping. De ontwikkeling en validering van een duurzamere procesketen voor de efficiënte productie van prototypetandwielen drong zich op.
De productie van tandwielen voor de aandrijving van auto’s verloopt in verschillende stappen die heel wat klem- en afstelwerk en transport vergen, wat productietijd en -kosten doet oplopen.
Een onderzoek uitgevoerd door Flanders Make, in samenwerking met KU Leuven en Sirris, focuste zich op de implementatie en validering van een efficiëntere en duurzamere procesketen door een opstelling voor selectief laserharden te integreren op het meerassige bewerkingscentrum waarop ruwen en afwerking van de tandwielen kunnen worden uitgevoerd. Zo kunnen bewerking en harden van de tandwielen op één productiecenter gebeuren.
Tijdens het onderzoek werden drie verschillende tandwielen voor het aandrijvingssysteem, die stonden voor een aantal geometrische kenmerken en materialen, geproduceerd en gevalideerd.
Voordelen van laserharden
- Door gebruik te maken van een geïntegreerde opstelling voor laserharden werden uniforme hardheidsprofielen bereikt op de verschillende features, terwijl alle gemeten kwaliteitsparameters binnen de vereiste toleranties lagen.
- Transport, logistiek, opnieuw klemmen en heraligneren zijn niet langer nodig en de doorlooptijd en het energieverbruik tijdens de productie van de tandwielen worden aanzienlijk gereduceerd.
- Door de eliminatie van grote energievretende ovens en transport heeft laserharden een kleinere impact op het milieu in vergelijking met het klassieke harden.
- Bovendien is het laserhardproces een zelfblussend (self-quenching) proces dat geen nood heeft aan water of olie, aangezien het (koudere) materiaal rondom de proceszone van het laserharden voldoende is om de transformatie naar martensiet te ondersteunen.
- Ten slotte is laserharden vaak selectief, waarbij het werkstuk lokaal wordt opgewarmd en zo grote vervormingen worden voorkomen. Dit resulteert in een minimaal aantal (vaak zelfs geen) hardende afwerkingsoperaties.
Drie prototypes
Voor dit onderzoek werden drie verschillende prototypes geproduceerd, die staan voor de verschillende geometrische kenmerken van een tandwiel en de materialen.
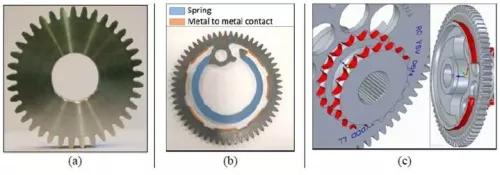
De eerste industriële case (a) die getest werd, is een recht gesneden transmissietandwiel uit C45-veredelingsstaal (fig. 1a), met een diameter van 98 mm en een dikte van 16 mm, zoals er gebruikt worden in de aandrijving van sportwagens. In dit geval moesten alle flanken van het tandwiel gehard worden tot op een diepte van 150 µm.
De tweede industriële case (b), een (bias) tandwiel uit C45 onder spanning (fig. 1b) met dezelfde chemische samenstelling als de eerste case is een combinatie van een hulptandwiel en veer op een nabij tandwiel gemonteerd. De functie van dit voorgespannen tandwiel is de terugslag bij de aandrijving van een auto te verwijderen. Aangezien de functie van dit tandwiel niet het overbrengen van kracht is, maar het tegenwerken van terugslag, is de dikte van het tandwiel slechts 4 mm. De contactgebieden aangeduid met oranje geven herhaaldelijk metaal-op-metaal-contact aan en moeten doorgehard worden om de levensduur van het tandwiel te verlengen. Het verend gedeelte vraagt om voldoende buigkracht om plastische vervorming te voorkomen tijdens het laden van de veer.
De derde industriële case (c), omvat een 42CrMo4-versnellingstandwiel (120 mm in diameter met 5 mm dikte) die verbonden is met de nokkenas via een distributieketting om de rotatie van de nokkenas te synchroniseren met de inlaat van de motorcilinders en uitlaatslagen. Dit versnellingstandwiel vereist harding van de tanden en van de rand aan de achterkant van het tandwiel tot op een diepte van 200 µm.
Zowel het tandwiel uit de eerste als uit de derde case werden vooraf bewerkt op hetzelfde bewerkingscenter als waarop het geïntegreerde laserharden zou plaatsvinden. Hoewel het tandwiel uit de tweede case niet op hetzelfde bewerkingscenter werd vervaardigd, kan het geïntegreerde laserharden nog altijd voordelen bieden voor het harden van dit tandwiel. Door zijn beperkte dikte zouden klassieke hardingstechnieken het tandwiel aanzienlijk vervormen, wat resulteert in nood aan bijkomende nabewerking. Deze nabewerkingsstappen, waaronder frezen, profielslijpen en vlakslijpen, vermeerderen de kost van de tandwielen met een factor 10. Initiële testen wezen uit dat alle geproduceerde tandwielen buiten tolerantie waren en nabewerking nodig hadden wanneer ze gehard werden in een oven.
Testapparatuur
Voor dit onderzoek werd het laserharden geïntegreerd op een DMG MORI NTX2000 draaifreescenter. Dit door een laserkop in te zetten die te gebruiken is als gewoon gereedschap (met Capto-gereedschapshouder). De laserbron die voor deze opstelling werd gebruikt, is een 500 W-diodelaser (High Power Diode Laser, HPDL) met een golflengte van 940 mm. Door gebruik te maken van een optische vezel (kerndiameter 600 µm) wordt het laserlicht overgebracht van de laserbron naar het bewerkingscenter.
Het merendeel van de flanken van tandwielen binnen de automotive zijn breder dan de puntgrootte gebruikt voor laserharden. De volledige breedte van de flank van een tand harden vraagt om meerdere parallelle laserlijnen, maar dit kan leiden tot een niet-uniforme hardheid. Dit kan vermeden worden met een scannende beweging van het laserpunt, wat bereikt kan worden door de laserstraal te laten afwijken via gebruik van een spiegel. In de opstelling van het onderzoek werd de spiegel geïntegreerd in de laserkop. Deze scannende beweging vermijdt het gebruik van meerdere lasersporen om oppervlakken te harden en zorgt ervoor dat een uniforme hardheid over een spoor van 18 mm breed tot op een diepte van 0,3 mm op C45-staal kan worden gerealiseerd.
Laserharden in werking
Tijdens het laserharden, meer bepaald van gevormde oppervlakken zoals de flanken van tandwielen, moet het laserlicht gefocust blijven over het volledige profiel van de tandwieltand. Om dit te bereiken, berekent een softwarepakket om lasers te programmeren de corresponderende machineaswaarden. De software laat de gebruiker toe bepaalde secties te selecteren van het te harden tandwiel. Zo kunnen bijvoorbeeld alleen de flanken geselecteerd worden voor harden, terwijl andere delen van het tandwiel onbehandeld blijven.
Door het profiel van de flank van de tand verandert de invalshoek van het laserlicht tijdens het laserharden, wat resulteert in een verandering van de geabsorbeerde laserkracht en zo van de kwaliteit en hardingsdiepte van de geharde laag. Om deze verandering in absorptie te compenseren werd een vermogensregelfunctie met voorwaartse koppeling (feed-forward power regulation function) geïmplementeerd.
De geanalyseerde monsters werden met een draadvonkmachine gesneden, waarna ingebed in een polymeer, geslepen, gepolijst en geëtst. Alle hardheidstesten die op deze monsters werden uitgevoerd, waren Vickers-microhardheidstesten met een lading van 300 g. De hardheidsmetingen op tandwielen werden uitgevoerd op de pitch radius van het tandwiel. De maximale hardheid die gemeten werd, is de maximale hardheid gemeten van 50 µm onder het oppervlak van het monster. De hardheid aan het oppervlak kan hoger zijn dan de maximaal gemeten hardheid in het onderzoek. De hardingsdieptes werden gemeten op de doorsnede van de geharde zone.
Resultaten
Laserharden op tandwielzijden
De eerste testen op het recht gesneden C45-tandwiel toonden dat een warmtebehandeling van de ondersnijding van de tandwielzijden onmogelijk is. Dit werd opgelost door de laserkop (Y-as) uit het centrum van de spilas te halen. Hiermee werd, in combinatie met de vereiste asrotatie, een uniformere laserstraalinterval over het volledige tandprofiel behaald. Vanuit de linker positie werd de rechtertandwielzijde gehard, terwijl vanuit de rechtse positie de linkertandwielzijde werd gehard. Deze compensatiestrategie wordt ook geïmplementeerd in de programmeringssoftware.
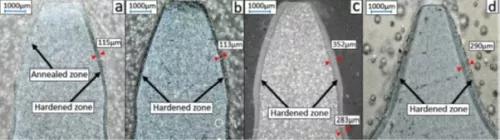
Initiële testen tonen aan dat een compensatie van het centrum van 12 mm (Y-richting) met feed-forward vermogensregeling in combinatie met feed-backward-sturing tot de beste resultaten leidt. De programmeersoftware berekende de variatie van de nodige laserkracht over het profiel van de tanden tussen 420 en 490 W. De resultaten tonen de vorming van een uniform geharde laag, met een maximale hardheid van 645 HV aan het oppervlak en een hardheid van 551HV op een diepte van 115 µm, en dit over het profiel en zijprofiel van de tandwieltand. Essentieel voor uniforme harding van de tand is om de zijkanten van de tand vanaf de punt naar de binnencirkel te harden (top-down-strategie).
(Klik om te vergroten)
(a) Bottom-up-strategie; (b) Top-down-strategie; (c) Harden met hoge; aanvoer/hoge vermogensdichtheid: (d) Geharde 42CrMo4-tand
In bovenstaande figuur tonen (a) en (b) een geharde zone van een bottom-up en top-down hardingsstrategie, met gebruik van de reeds vermelde parameters. Door een bottom-up-strategie te hanteren (d.i. de laser beweegt van de binnencirkel naar de buitencirkel), wordt warmte geaccumuleerd in de top van de tand, wat resulteerde in een uitgloeiing van de tegenoverstaande tandzijde die daarvoor was gehard (figuur a). De hardheid gemeten aan de uitgegloeide zijde viel terug tot een gemiddelde 400 HV. Een kleine overlappende zone met verminderde hardheid kon worden gedetecteerd nabij de basis van de tand, als resultaat van de stopplaats van de laatste geharde flank.
(d) toont de geharde laag die bereikt werd op het tandwiel volgens de gehanteerde parameters: de geharde laag had een maximale hardheid van 669 HV aan het oppervlak en een hardheid van 570 HV op een diepte van 290 µm. Zowel de algehele hardheid als hardingsdiepte voldeden aan de vereiste specificaties van dit type tandwiel.
Bijkomende experimenten werden uitgevoerd om de maximaal haalbare hardingsdiepte te testen zonder de andere zijde van de tand te temperen, dit door gebruik te maken van de top-down-strategie. Zeer hoge aanvoersnelheden zijn vereist om te voorkomen dat de tand de uitgloeitemperatuur bereikt. Volgend op deze experimenten werd een maximale hardingsdiepte bereikt, door gebruik te maken van een aanvoersnelheid van 500 mm/min, een scanfrequentie van 50 Hz, een scanwijdte van 7 mm en een vermogen van 500 W. De scanwijdte verminderen tot 7 mm was vereist om voldoende vermogen per oppervlaktegebied te verkrijgen, om aan deze hoge aanvoersnelheden te kunnen harden. Om deze strategie voor de volledige scanwijdte van 16 mm te kunnen implementeren, is een groter laservermogen dan 500 W vereist. Met deze parameters werd een maximale hardheid van 660 HV bereikt aan het oppervlak van de geharde laag en een hardheid van 526 HV werd bereikt op een diepte van 352 µm.
Om de flanken van het tandwiel te harden, werden eerst experimenten op vlakke staven uit 42CrMo4 uitgevoerd. De resultaten van deze experimenten tonen dat een hardingsdiepte van 0,3 mm werd bereikt met een scanbreedte van 5 mm (= breedte van een tand), een scanfrequentie van 120 Hz en een aanvoersnelheid van 700 mm/min. Oplossingen om de tandwielen in de case van de C45-tandwielen te harden werden geïmplementeerd. Een offset positie van de laserkop van 8 mm (in plaats van 12 mm in geval van het C45-tandwiel), voor een uniformere invalshoek, in combinatie met een top-down hardingsstrategie werd gehanteerd. De aanvoersnelheid die voor dit tandwiel gebruikt werd, is aanzienlijk hoger dan de aanvoersnelheid gebruikt in de C45-case. Dit is om gloeien aan een zijde van de tand te voorkomen, doordat de tand kleiner is aan de top en daardoor sneller verhit in vergelijking met de C45-case. Door de meer uniforme invalshoek van het laserlicht, en zo een consistenter hardingsprocedé in vergelijking met de C45-case, was een feedback-controlesysteem voldoende voor de controle van het proces.
Laserharden van features met een constante invalshoek
De features van de rand (42CrMo4-tandwiel, fig. 1d) en van metaal-op-metaal-contact (C45 voorgespannen tandwiel, fig. 1b) worden gehard door de laserstraal te focussen op de te harden oppervlaktefeatures, maar parallel aan de assen van het tandwiel. Harden met een constante invalshoek vereist geen bijkomende controlesystemen. Een vaste strategie voor vermogen en aanvoersnelheid worden gehanteerd om deze features te harden. De dikte van het tandwiel (en van de features) is klein genoeg voor een grondige harding. Om de rand van het 42CrMo4-tandwiel te harden, werden volgende procesparameters gehanteerd: vast vermogen van 500 W, vaste aanvoersnelheid van 1.000 mm/min, scanwijdte van 5 mm en scanfrequentie van 120 Hz.
Als resultaat van een niet-uniforme warmteverdeling over de rand ontstonden verschillende hardingsdiepten over de breedte van de rand. Warmteconcentratie op de buitenste zijde van de rand liet toe dat meer materiaal de temperatuur voor austenisatie bereikte, wat resulteerde in grotere hardingsdiepten (max. hardheid van 683 HV aan de oppervlakte en 555 HV op een diepte van 340 µm). De andere zijde van de rand (dichter bij de tandwielschijf) heeft een maximale hardheid van 715 HV aan het oppervlak en een hardheid van 565 HV op een diepte van 270 µm. De hogere hardheid die bereikt werd aan de linkerzijde is te wijten aan de hogere koelsnelheden die bereikt werden op dit gedeelte van de rand.
Om de metaal-op-metaal-contactpunten van het voorgespannen tandwiel uit C45 te harden, werden testen uitgevoerd op vlakke monsters uit C45 met dezelfde dikte. De experimenten resulteerden in volgende procesparameters voor optimale harding: vaste puntgrootte van 2,5 mm, laservermogen van 360 W en aanvoersnelheid van 50 mm/min. Een lage aanvoersnelheid is vereist om toe te laten dat de volledige diepte van het tandwiel austenisatietemperatuur bereikt. De hardingszone is het kleinst aan de onderkant van het tandwiel (tegenoverstaande zijde van de laserstraal). In deze regio werd een maximale hardheid van 635 HV gemeten aan het contactpunt en een hardheid van 450 HV op een diepte van 0,9 mm. Zowel de algemene hardheid als hardingsdiepte voldoen aan de vereiste specs voor beide toepassingen.
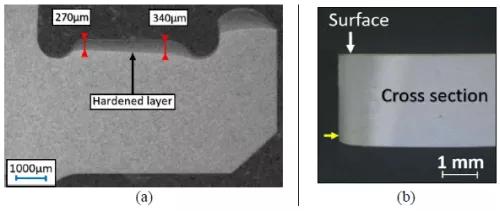
(a) Geharde 42CrMo4-rand (de linkerzijde van de rand is dichter bij de tandwielschijf); (b) doorsnede van metaal-op-metaal-contact van het C45-voorgespannen tandwiel
Verbetering veereigenschappen via laserharden
Om de eigenschappen van de veer van het voorgespannen tandwiel te analyseren, werden balkvormige monsters met dezelfde breedte en dikte als de veer onderzocht. De veer moet binnen de elastische zone blijven tijdens belasting. Door ze op drie plaatsen te buigen werden de samples met zowel strategieën voor enkelpunts- als scanlaserharden getest. Initiële experimenten tonen aan dat de treksterkte van de balken verhoogt in verhouding tot de hardingsdiepte.
Geen van de hardingsmethoden die gebruik maakt van de 500 W-laser (geïmplementeerd op het meerassige bewerkingsplatform) bereikte de vereiste treksterkte gespecifieerd door de tandwielenproducent. Daarom werden bijkomende testen uitgevoerd op een gelijkaardige opstelling, waarbij een 1,1 kW diodelaser werd gebruikt. Met dit grotere laservermogen kon de vereiste treksterkte worden bereikt door gebruik te maken van een hardingsstrategie met vast punt (5 mm) en met een aanvoersnelheid van 200 mm/min.
Dimensionele metingen en afwerkvereisten
De recht gesneden C45-tandwielen werden gemeten langs het profiel en tandspoor van vier verschillende tanden aan zowel de linker- als rechterflank. Alle gemeten kwaliteitsparameters van het geharde C45-tandwiel tot op een diepte van 115 µm bleven binnen de vereiste specs en geen noemenswaardige vervorming werd gedetecteerd voor dit tandwiel. Geen bijkomende afwerking was nodig. Vervorming buiten de gespecifieerde vereisten werd gedetecteerd in zowel de profiel- als spoorvariatie van het recht gesneden C45-tandwiel dat gehard was tot een diepte van 350 µm. Hoewel dit tandwiel bijkomende afwerking nodig heeft, zullen time-to-market en kosten lager liggen vergeleken met conventioneel harden. Deze afwerkingsstappen kunnen uitgevoerd worden op hetzelfde bewerkingscenter en kunnen geprogrammeerd worden met klassieke CAD/CAM-software, onmiddellijk na het laserharden. Zo worden transport voor harden, heropspannen en heraligneren geëlimineerd in de procesketen.
Er was geen meetbare vervorming gevonden na het laserharden van het 42CrMo4-tandwiel. Zo vertoonde ook het voorgespannen tandwiel na harding geen noemenswaardige variaties in vlakheid, ronding en functionele dimensies, waardoor geen bijkomende afwerking nodig was.
Dit onderzoek werd uitgevoerd in het kader van het ICON-project INTLAS en het project HBC.2013.0816, met de steun van VLAIO.


